
여러 노즐을 갖춘 실장 헤드
여러 노즐로 부품을 집어 올려 설계 위치에 순차적으로 실장합니다.

설비·기술
인쇄·실장·검사를 연결하는 라인 구성.
Hanwha
부품 공급·비전 인식·정밀 배치를 담당하는 SMT 마운터.
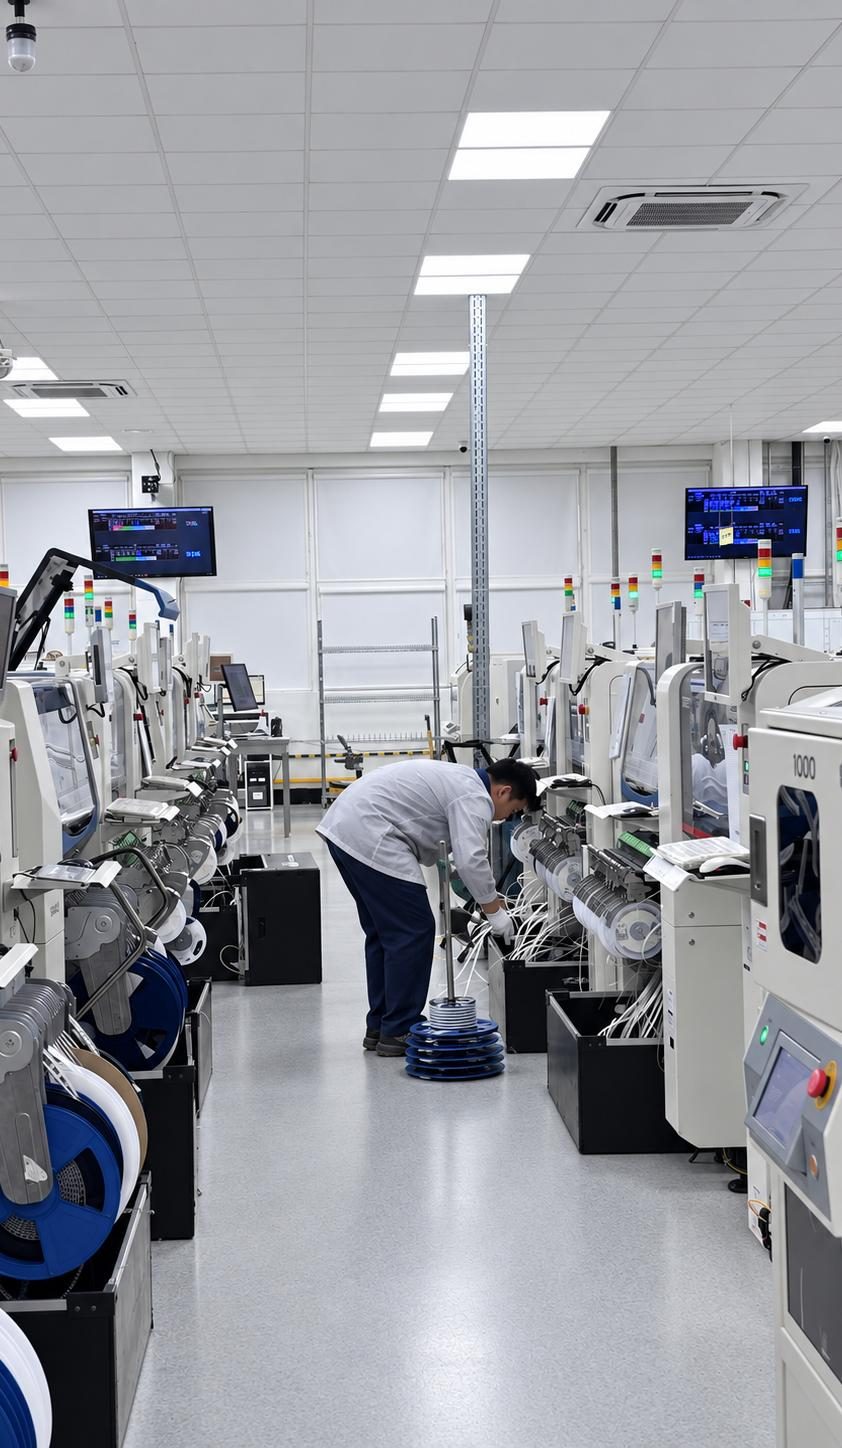


마운터는 부품을 집어 PCB 설계 위치에 배치합니다. 제품에 맞춰 피더·노즐·프로그램과 라인 구성을 조합합니다.
인쇄·실장·검사를 연결하는 라인 구성.

| 라인 | S/P | SPI | 수량 | S2 / F2 / S1 / SM | MAOI / AOI | RF | CPH 표준 / 계획 |
|---|---|---|---|---|---|---|---|
| L1 | 2 | Sigma-X | 7 | S2·2 F2·1 S1·1 SM·3 | 3D + 3D | 1 | 115,600 · 92,480 |
| L2 | 2 | Sigma-X | 6 | F2·2 S1·1 SM·3 | 2D + 3D | 1 | 102,800 · 82,240 |
| L3 | 2 | Sigma-X | 7 | F2·2 S1·1 SM·4 | 2D + 3D | 1 | 105,000 · 84,000 |
| L4 | 2 | HS60 | 6 | F2·2 SM·4 | 2D + 3D | 1 | 102,550 · 82,040 |
| L5 | 2 | HS60 | 6 | F2·2 SM·4 | 2D + 3D | 2 | 102,550 · 82,040 |
| L6 | 2 | HS60 | 6 | F2·2 SM·4 | 2D + 3D | 2 | 102,550 · 82,040 |
| L7 | 2 | HS60 | 6 | F2·2 SM·4 | 2D + 3D | 2 | 102,550 · 82,040 |
| TOTAL | 14 | 7 | 44 | 2 · 13 · 3 · 26 | 8 + 6 | 10 | 733,600 · 586,880 |
인쇄 조건과 3D 측정 결과를 함께 검토합니다.
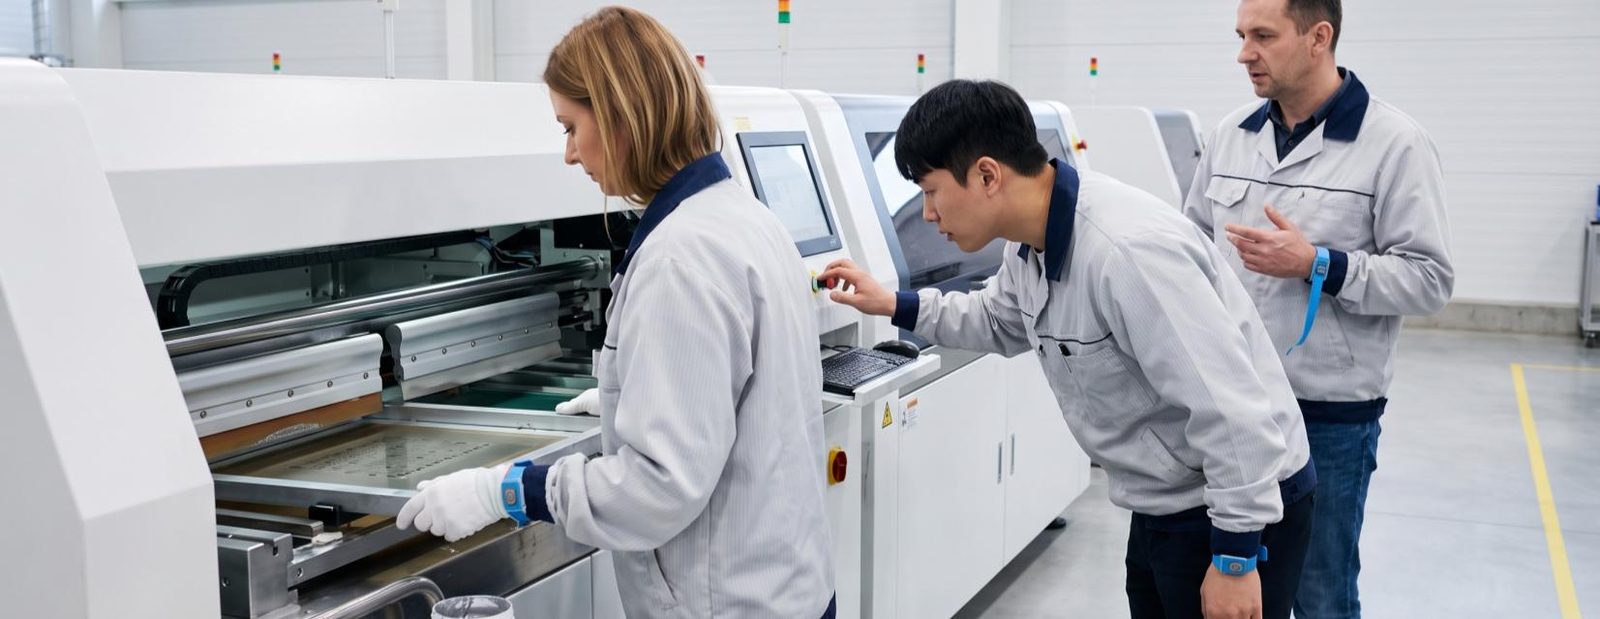
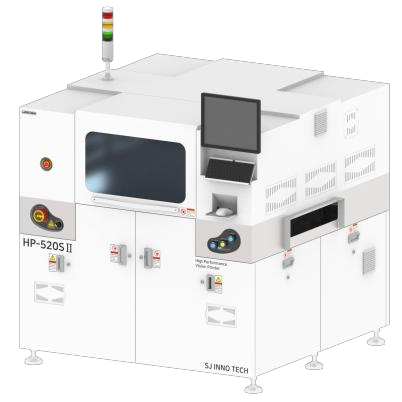
스텐실 정렬·도포 조건 확인
인라인 프린터 14대
높이·면적·체적과 위치 편차
인라인 SPI 위치 7곳
SJ·PARMI 제조사 공개 이미지.
부품 실장 · Component placement
한화의 실장 장비 구성: DECAN 계열 18대 · SM 계열 26대
여러 노즐로 부품을 집어 올려 설계 위치에 순차적으로 실장합니다.

카메라로 부품 위치와 각도를 읽고, 실장 좌표를 보정합니다.
한화 실장 헤드·비전 인식 기술 예시. HIT 설치 현장 사진이 아닙니다.


실제 현장 실장 헤드·이송부의 서로 다른 시점
MAOI · AOI
부품 배치·형상의 이상을 검토하고 공정 담당자에게 연결합니다.
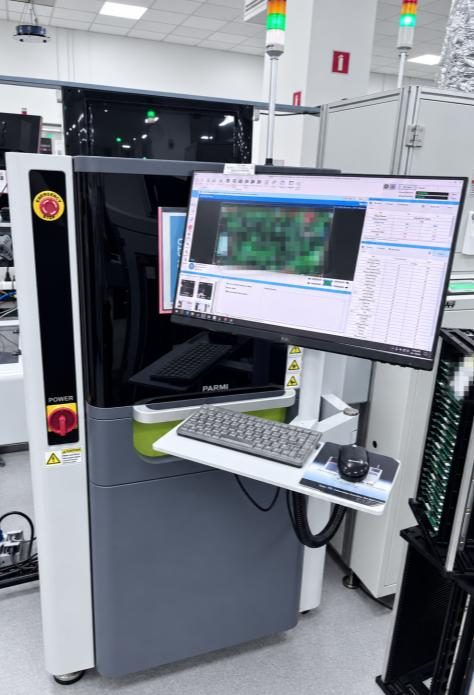

PARMI 실제 공개 운용 화면 예시 — 제조사 예시이며 HIT 기록·설치 옵션의 증거가 아닙니다.
오퍼레이터·QC·수리사·설비 엔지니어가 검사 결과를 검토하고 제품별 합의 범위에서 불량 확인과 조건 조정을 이어갑니다.
광학검사 14곳: PARMI Xceed 3D 8대 + MIRTEC 2D 6대
도면·패널·부품 구성을 살펴 맡길 수 있는 공정을 정합니다.


인쇄·실장·리플로·이송의 허용 범위를 함께 대조합니다. 보드 재질·층수·BGA·양면 공정·생산 LOT·시험 요구사항을 확인합니다.
장비 사양은 제품별 적용 조건과 함께 검토합니다. 0402(mm 계열)=01005(inch 계열).
SMT 7개 라인 / 실장기 44대
일일 CAPA와 연간 계획량을 구분합니다.
733,600회/h × 계획계수 80% = 586,880회/h. L8 제외, 연 240일 가정. 계획값이며 실측 생산량·완성 보드 수량·잉여능력을 뜻하지 않습니다.
개발·시범 생산·양산 문의. 제품과 희망 일정으로 문의해 주세요.